


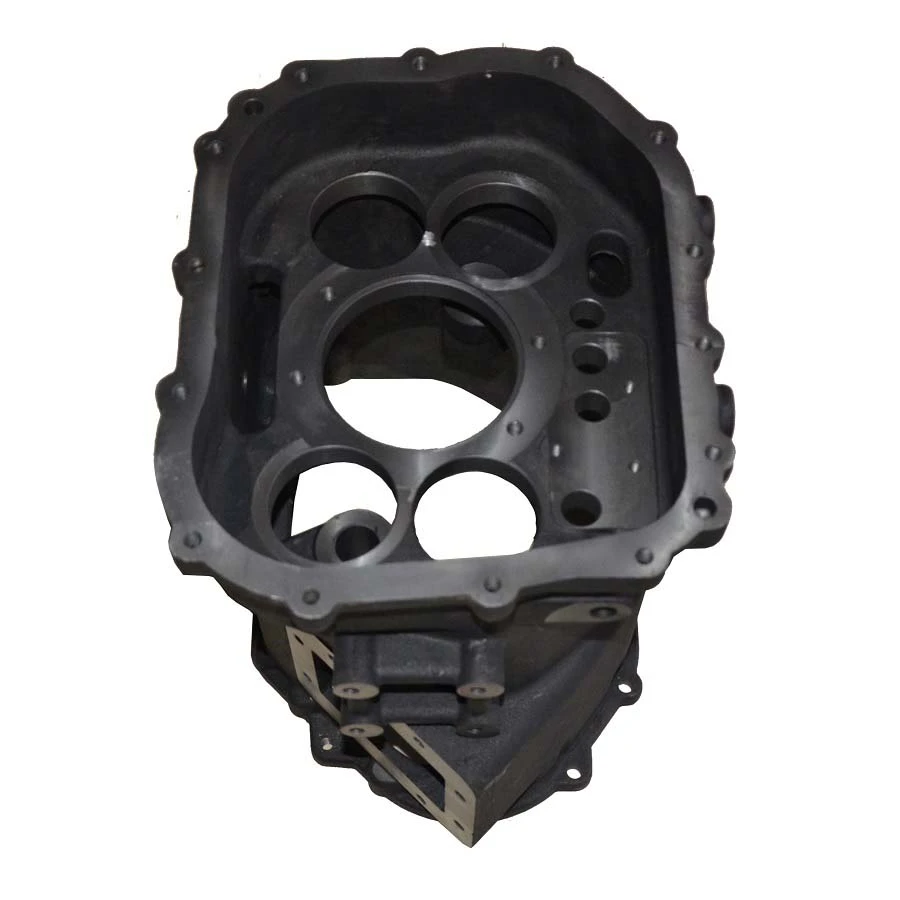
Fabricante de fundición de espuma perdida de hierro fundido gris de China con servicios personalizados de OEM.
Lost Foam Casting, también llamado EPC (Expandable Pattern Casting) o LFC (Lost Foam Casting), consiste en colocar el grupo de patrones de plástico espumado recubierto con revestimiento refractario en la caja de arena y llenarla con arena seca o arena autoendurecible alrededor del patrón. Durante el vertido, el metal fundido a alta - temperatura hace que el patrón de espuma se pirolice y "desaparezca" y ocupe el espacio de salida del patrón, y finalmente se obtiene el método de fundición de la pieza fundida. La pieza fundida producida con este método tiene una alta precisión dimensional, una superficie lisa y menos contaminación en el proceso de producción.
La fundición de espuma perdida es un proceso de formación casi-neto, adecuado para la producción de piezas fundidas más precisas de varios tamaños con estructuras complejas y aleaciones ilimitadas.
▶ Materias primas disponibles para la fundición de espuma perdida (LFC):
• Acero al Carbono: Aceros de bajo carbono, medio carbono y alto carbono desde AISI 1020 hasta AISI 1060.
• Aleaciones de acero fundido: ZG20SiMn, ZG30SiMn, ZG30CrMo, ZG35CrMo, ZG35SiMn, ZG35CrMnSi, ZG40Mn, ZG40Cr, ZG42Cr, ZG42CrMo...etc bajo pedido.
• Acero Inoxidable: AISI 304, AISI 304L, AISI 316, AISI 316L y otros grados de acero inoxidable.
• Latón y Cobre.
• Otros materiales y estándares bajo pedido
▶ Capacidades de la fundición de espuma perdida
• Tamaño máximo: 1000 mm × 800 mm × 500 mm
• Rango de peso: 0,5 kg - 100 kg
• Capacidad Anual: 2.000 toneladas
• Tolerancias: Bajo Solicitud.
▶ Procedimiento de producción principal
Durante el proceso de fundición de espuma perdida, la arena no se adhiere y se utiliza un patrón de espuma para darle la forma a las piezas metálicas deseadas. El patrón de espuma se "invierte" en la arena en la estación de proceso Fill & Compact permitiendo que la arena entre en todos los huecos y sosteniendo la forma externa de los patrones de espuma. La arena se introduce en el matraz que contiene el grupo de fundición y se compacta para garantizar que todos los huecos y savias estén soportados.
• Confección de patrones en espuma con molde.
• Patrón de edad para permitir la contracción dimensional.
• Montar el patrón en un árbol
• Crear clúster (múltiples patrones por clúster).
• Conjunto de abrigos.
• Revestimiento con patrón de espuma.
• Racimo compacto en matraz.
• Vierta el metal fundido.
• Extraer el racimo de los matraces.
▶ Inspección de piezas fundidas de espuma perdida
• Análisis espectrográfico y cuantitativo manual.
• Análisis metalográfico
• Inspección de dureza Brinell, Rockwell y Vickers
• Análisis de propiedades mecánicas
• Pruebas de impacto a temperatura baja y normal
• Inspección de limpieza
• Inspección UT, MT y RT
▶ Proceso posterior al-casting
• Desbarbado y limpieza
• Granallado/granallado con arena
• Tratamiento Térmico: Normalización, Templado, Revenido, Carburación, Nitruración
• Tratamiento de superficies: pasivado, andonizado, galvanoplastia, cincado en caliente, cincado, niquelado, pulido, electro-pulido, pintura, GeoMet, Zincec.
• Mecanizados: Torneado, Fresado, Torneado, Taladrado, Bruñido, Rectificado.
▶ ¿Por qué elegir RMC para piezas de fundición de espuma perdida personalizadas?
• Mayor libertad de diseño en la construcción de piezas fundidas
• Es posible realizar pequeñas cantidades debido a la estructura en capas del patrón.
• Menor necesidad de mecanizado secundario con forma casi neta.
• Alta flexibilidad gracias a un corto plazo de puesta en marcha.
• Mayor vida útil del molde de EPS, por lo tanto menores costos promedio de herramientas
▶ Términos comerciales generales
• Flujo de trabajo principal: Consulta y cotización → Confirmación de detalles / Propuestas de reducción de costos → Desarrollo de herramientas → Fundición de prueba → Aprobación de muestras → Orden de prueba → Producción en masa → Procedimiento continuo de órdenes
• Plazo de entrega: aproximadamente entre 15 y 25 días para el desarrollo de herramientas y aproximadamente 20 días para la producción en masa.
• Condiciones de pago: A negociar.
• Métodos de pago: T/T, L/C, West Union, Paypal.
| Capacidades de fundición en la fundición de RMC | ||||||
| Proceso de fundición | Capacidad Anualy / Toneladas | Principales metales | Pesos de fundición | Grado de tolerancia dimensional de piezas fundidas (ISO 8062) | Tratamiento térmico | |
| Fundición en arena verde | 6000 | Hierro fundido gris, Hierro fundido dúctil, Aluminio fundido, Latón, Acero fundido, Acero inoxidable | 0,3 kg a 200 kg | CT11~CT14 | Normalización, temple, revenido, recocido, carburación | |
| Fundición de moldes de concha | 0,66 libras a 440 libras | CT8~CT12 | ||||
| Fundición a la cera perdida | Fundición de vidrio de agua | 3000 | Acero inoxidable, Acero al carbono, Aleaciones de acero, Latón, Aluminio fundido, Acero inoxidable dúplex | 0,1 kg a 50 kg | CT5~CT9 | |
| 0,22 libras a 110 libras | ||||||
| Fundición de sol de sílice | 1000 | 0,05 kg a 50 kg | CT4~CT6 | |||
| 0,11 libras a 110 libras | ||||||
| Fundición de espuma perdida | 4000 | Hierro gris, Hierro dúctil, Aleaciones de acero, Acero al carbono, Acero inoxidable | 10 kilos a 300 kilos | CT8~CT12 | ||
| 22 libras a 660 libras | ||||||
| Fundición al vacío | 3000 | Hierro gris, Hierro dúctil, Aleaciones de acero, Acero al carbono, Acero inoxidable | 10 kilos a 300 kilos | CT8~CT12 | ||
| 22 libras a 660 libras | ||||||
| Fundición a presión a alta presión | 500 | Aleaciones de aluminio, aleaciones de zinc | 0,1 kg a 50 kg | CT4~CT7 | ||
| 0,22 libras a 110 libras | ||||||

Etiqueta: fabricante de fundición de espuma perdida, fundición de fundición de espuma perdida, empresa de fundición de espuma perdida

